


안녕하세요. 금형 제작, 항공우주 또는 의료 부품 분야에 깊이 빠져 계시다면 아마도 "잠깐, 내 EDM 드릴이 갑자기 작동하는 이유는 무엇입니까?"라는 질문에 직면했을 것입니다. 공황. 드릴 EDM 공급업체로서 저는 일주일에 최소 3번씩 다음과 같은 질문을 합니다. "드릴 EDM이 구멍을 더 이상 망치지 않게 하려면 정확히 어떤 전기 요구 사항을 충족해야 합니까?" 대부분의 사람들은 단지 플러그를 꽂기만 하면 된다고 생각하지만, 기본 사항을 건너뛰면 구멍 직진도가 낮고, 전극이 너무 빨리 마모되고, 심지어 생산에 들어가기 전에 기계 부품이 튀겨지는 문제도 겪게 됩니다. 답답한 교과서 전문 용어 없이 커피를 마시면서 이야기를 나누듯이 이것을 분석해 보겠습니다.
우선 한 가지만 확실히 짚고 넘어가겠습니다. 드릴 EDM(일명 홀 드릴링 EDM이지만 여기서는 드릴 EDM이라고 함)은 할머니가 사용하는 핸드 드릴이 아닙니다. 이는 대부분 탈이온수(DI)수에 잠긴 작은 전극과 작업물 사이의 제어된 전기 스파크를 사용하여 재료를 침식합니다. 그 불꽃? 100% 전기식이므로 공급 및 설정을 올바르게 하는 것은 단지 기술적일 뿐만 아니라 일관되고 깊고 작은 구멍에 대해서는 타협할 수 없습니다. 나는 사람들이 DB703 EDM 드릴링 머신을 임의의 110V 콘센트에 연결하고 왜 최대 10mm 깊이만 드릴링하는지 궁금해하는 것을 보았습니다. 그러지 마세요.
이것이 기초이기 때문에 주 전원 공급 장치부터 시작하겠습니다. 당사가 판매하는 드릴 EDM 기계(CNC3545 EDM 드릴링 머신 및 CNC4565 EDM 드릴링 머신과 같은 주력 모델)의 90%는 3상 208V~480V AC 전원에서 작동합니다. 왜 3상인가? 단상 전력에는 고주파, 고전류 스파크 드릴 EDM 요구 사항에 필요한 꾸준하고 일관된 에너지가 없기 때문입니다. 단상을 사용하는 경우 스파크 중간에 전력 딥이 발생합니다. 이는 고르지 않은 침식을 의미하며, 알기도 전에 구멍이 몇 천만큼 어긋납니다. 이제는 전압 범위도 중요합니다. 당사는 208V(480V 3상이 없는 소규모 작업장에 적합)와 480V(생산 시설의 표준) 모두에 대한 옵션을 제공합니다. 단상을 3상으로 변환하는 어댑터는 건너뛰십시오. 이는 해결책이 아니라 반창고일 뿐입니다. 귀하의 기계 설명서에는 정확한 요구 사항이 나열되어 있지만 저를 믿으십시오. 전압 불일치는 제가 고객을 위해 해결하는 가장 피할 수 있는 문제입니다.
다음은 전원 장치의 용량(kVA 정격)입니다. 여기서는 "기본 전기"를 멈추고 구체적으로 설명됩니다. 0.1mm에서 3mm(항공우주 패스너에 매우 일반적임)의 구멍을 뚫는 표준 드릴 EDM의 경우 최소 15kVA가 필요합니다. 하지만 잠깐만 기다려 주십시오. 더 깊고 더 큰 직경의 구멍(최대 5mm, 50mm 깊이)용으로 제작된 DB703A EDM 드릴링 머신을 실행하는 경우 최소 25kVA가 필요할 것이며, 24/7 교대 근무를 하는 경우에는 30kVA가 필요할 수도 있습니다. 왜? 더 깊게 드릴링하면 스파크가 더 길고 지속적으로 발생하며, 전원 공급 장치가 이를 따라갈 수 없는 경우 스파크 갭(전극과 작업물 사이의 작은 공간)이 불안정해집니다. 즉, 단락(스파크가 없고 접촉만 있을 뿐) 또는 아크(작업물을 태우는 제어되지 않은 스파크)가 발생하게 됩니다. 한 달 전에 18kVA 공급 장치에서 DB703A를 실행하려고 시도한 고객이 있었습니다. 그는 50개가 아닌 30mm 깊이의 구멍만 쳤고 전극 수명은 원래의 절반이었습니다. 공급 전압을 28kVA로 높이고 붐을 일으켰습니다. 완벽한 구멍, 전극 수명이 두 배로 늘어났습니다. 이야기의 교훈: kVA를 주변에 있는 것뿐만 아니라 기계 및 일반적인 작업량에 맞추십시오.
이제 드릴 EDM을 작동시키는 진정한 마법은 바로 방전 회로 설정입니다. 대부분의 사람들이 "설정하고 잊어버린다"고 생각하기 때문에 혼란스러워하는 부분이지만 재료, 구멍 크기 및 깊이에 맞게 조정됩니다. 너무 기술적인 용어는 사용하지 않고 간단하게 유지하겠습니다. 첫째, 펄스 주파수는 스파크가 켜지고 꺼지는 속도입니다. 작은 구멍(0.1mm~1mm)의 경우 더 높은 주파수(100kHz~1MHz)가 필요합니다. 단단하고 빠른 스파크는 정확하고 작은 침식을 의미하며 재료에 지저분한 열 영향부(HAZ)가 없음을 의미합니다. 더 큰 구멍(3mm~5mm)의 경우 10kHz~50kHz로 낮춥니다. 즉, 스파크가 더 커지고 스파크당 더 많은 재료가 제거되므로 더 빠르게 드릴할 수 있습니다. 다음으로 펄스 온타임(Pulse On-Time)이 있습니다. 즉, 각 스파크가 지속되는 시간입니다. 작은 구멍에 대한 짧은 작동 시간(1~10마이크로초)으로 한 번에 너무 많은 재료를 녹이지 않고 구멍을 직선으로 유지합니다. 더 깊은 구멍에 대한 더 긴 온타임(10~50마이크로초) - 잠깐, 아니, 잠깐만요. 실제로 더 긴 온타임은 더 깊은 침식을 가져오지만, 전원 공급 장치가 충분히 안정적이어서 여기서는 25kVA 이상에 대해 이야기했습니다. 그런 다음 펄스 오프 타임: DI 워터가 스파크 갭에서 침식된 물질(잔해라고 함)을 씻어낼 수 있도록 스파크 사이의 간격입니다. 너무 짧게 설정하지 마십시오. 잔해물이 쌓여 단락이 발생하고 전극이 타버릴 것입니다. 나는 일반적으로 고객에게 오프 타임을 온 타임의 2~5배로 설정하라고 말하지만 구멍 깊이에 따라 조정합니다. 구멍이 더 깊어지면 물이 거기로 내려와 물건을 씻어낼 수 있도록 더 긴 오프 타임이 필요합니다.
잠깐, 전력 안정성과 고조파 필터를 건너뛸 수 없습니다. 이것은 지루하지만 매우 중요합니다. 작업장에 CNC 밀, 용접기, 공기 압축기와 같은 다른 중장비가 작동 중인 경우 드릴 EDM의 스파크 일관성을 방해하는 전압 변동 및 고조파가 발생합니다. 주 전력선과 드릴 EDM 기계 사이에 고조파 필터를 설치하는 것이 좋습니다. 예를 들어 당사의 CNC4565 EDM 드릴링 머신은 생산 홀의 대형 CNC 밀과 함께 사용되며 필터를 추가하면 고객이 보고 있는 스파크 불일치의 90%가 제거되었습니다. 또한 라인 조정: 전압을 기계 정격 범위의 ±5% 이내로 유지하십시오. 전압이 10% 떨어지면 스파크 전력이 떨어질 수 있으므로 드릴링 속도가 느려지고 정확도가 떨어집니다. 전원이 불안정한 경우(자주 낙하하는 시골 지역 등) 드릴 EDM을 위한 무정전 전원 공급 장치(UPS)를 구입하십시오. 이는 정전을 위한 것이 아니라 드릴 중간에 스파크를 안정화하기 위한 것이므로 40mm 깊이의 구멍을 망치지 않습니다.
아, 그리고 DI 워터 펌프, 전극 공급 모터, 기계의 CNC 컨트롤러와 같은 보조 전기 구성요소도 잊지 마세요. DI 워터 시스템은 자체 별도의 전원 회로에서도 작동합니다. 왜냐하면 펌프가 드릴 도중에 죽으면 전극과 작업물을 망가뜨리는 매우 뜨거운 아크 화상이 발생하기 때문입니다. 우리는 판매하는 모든 기계에 DI 워터 회로를 전용 차단기에 연결하고 다른 도구와 공유하지 않습니다. 전극 공급 모터는 작은 전극을 한 번에 1미크론씩 위아래로 움직이기 위해 일관된 저전압(24V DC) 전력이 필요합니다. 여기서 흔들리는 전력은 간격이 잘못되어 스파크가 필요한 곳에 닿지 않는다는 것을 의미합니다.
이 모든 것을 우리가 판매하는 실제 모델과 연결하여 이것이 실제로 어떻게 작동하는지 살펴보겠습니다. 당사의 DB703 EDM 드릴링 머신은 프로토타입 구멍을 뚫는 소규모 작업장을 위한 것입니다. 15kVA, 208V 단상에서 훌륭하게 작동합니다(잠깐만요, 잠깐만요. 3상이라도 480V가 아닌 208V 3상과 호환됩니다). 대용량 깊은 구멍용으로 제작된 DB703A EDM 드릴링 머신에는 25kVA 480V 3상이 필요하며, CNC3545 및 CNC4565 EDM 드릴링 머신(당사의 준생산 라인 및 전체 생산 라인)에는 지연 없이 한 번에 여러 프로그램 실행을 처리하기 위해 25-30kVA 480V 3상이 필요합니다.
아직도 흔히 볼 수 있는 실수는 구멍 크기에 맞게 펄스 주파수를 잘못 설정하거나 kVA를 생략하거나 고조파 필터를 사용하지 않는 것입니다. 지난주 DB703을 사용하는 한 고객이 티타늄에 0.8mm 구멍을 뚫었는데 구멍이 비틀어졌습니다. 알고 보니 그 작은 구멍에 대해 20마이크로초의 펄스 온 타임이 있었는데, 이로 인해 재료가 너무 많이 녹고 전극이 방향을 바꾸게 되었습니다. 크랭크 온 타임은 5마이크로초, 오프 타임은 15마이크로초로 줄었고 구멍은 완벽하게 직선이었습니다. 또 다른 고객은 20kVA 공급 장치에서 CNC3545를 실행하려고 시도했지만 그의 기계에서 계속 "전력 부족" 오류가 발생했습니다. 25로 크랭크가 되었고 오류는 사라졌으며 생산량은 20% 증가했습니다.
결국 드릴 EDM 전기 요구 사항은 단순한 사양서가 아니라 부품 품질, 생산 속도 및 도구 수명을 결정하거나 파괴하는 요소입니다. 전기 엔지니어가 될 필요는 없지만 전원 공급 장치를 기계에 맞추고, 작업에 적합한 펄스 설정을 얻고, 필터와 같은 안정성 요소를 건너뛰지 않아야 합니다. 귀하의 작업장에 필요한 것이 무엇인지 확실하지 않은 경우, 저희에게 줄을 서서 귀하의 프로젝트를 안내해 주시면 귀하에게 적합한 기계와 전원 설정을 선택하는 데 도움을 드릴 수 있습니다.

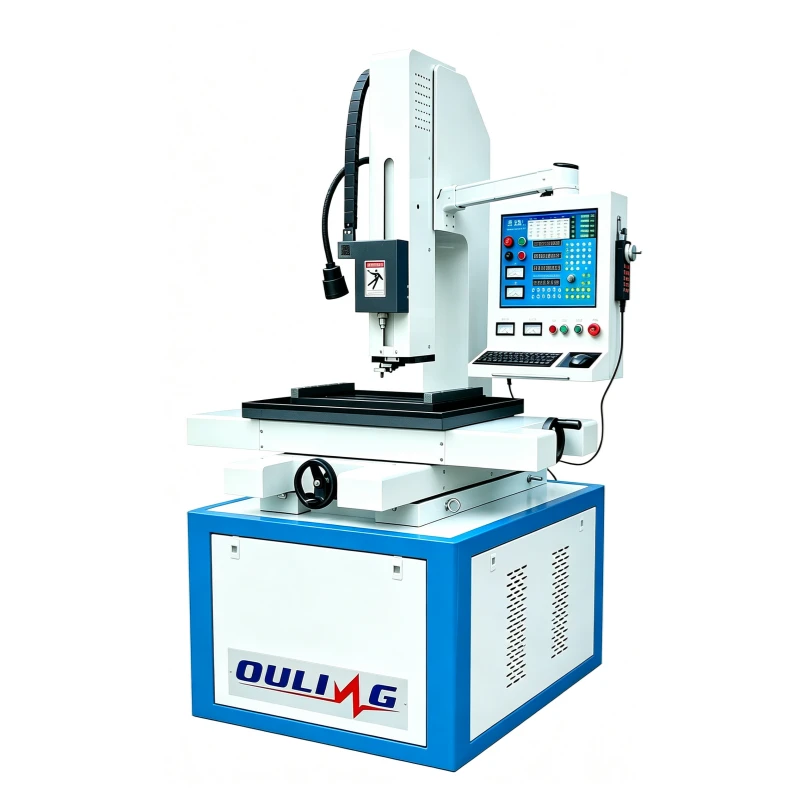
드릴 EDM 설정을 업그레이드하거나 필요에 맞는 장비를 찾을 준비가 되셨습니까? 정확한 생산 요구 사항에 대해 이야기하고 맞춤형 권장 사항을 얻으려면 당사 팀에 문의하세요.
참고자료:
- EDM 핸드북: 기본 및 애플리케이션, 미국 국립표준기술연구소(NIST), 2021.
- 최신 방전 가공, Springer, 2019.
- 드릴 EDM 시스템 기술 매뉴얼, Advanced Machining Association, 2022.